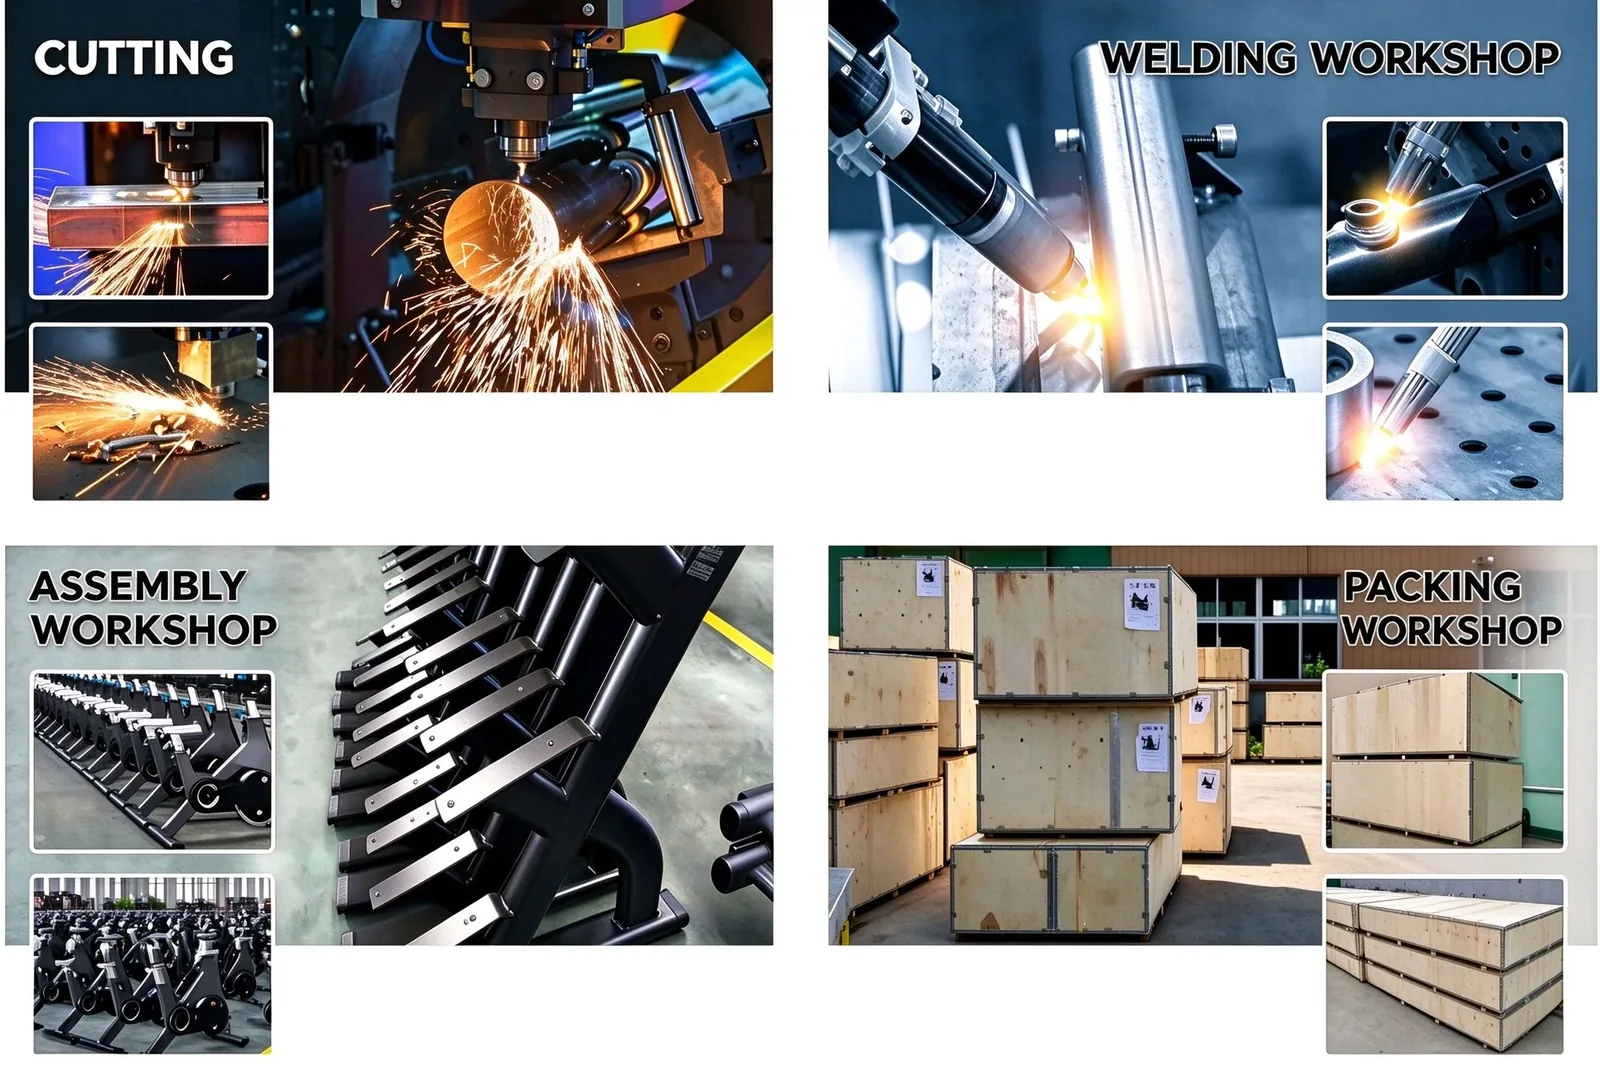
A maioria dos compradores que pede um vídeo da fábrica verifica duas coisas: se existem máquinas de verdade e se o piso está limpo. São as duas coisas mais fáceis do mundo de arrumar. Um escritório de trading pode pegar um galpão emprestado por uma tarde, organizar, alinhar unidades prontas e produzir um vídeo que passa em qualquer teste superficial.
As partes de uma planta que resistem a esse tratamento não são as máquinas nem o piso. São os vãos: a fila de tubos cortados esperando na baia de solda, os gabaritos que mantêm o chassi esquadrejado enquanto é ponteado, os caixotes de fixadores separados por medida, a folha de registro da bancada de teste preenchida hoje de manhã. Nada disso é fotogênico, e exatamente por isso vale olhar.
Este é um roteiro estação por estação para uma chamada ao vivo de quinze minutos, organizado em torno dos cinco processos e, mais importante, das quatro transições entre eles. Ele assume que você já decidiu pedir a chamada; o raciocínio por trás dessa decisão está no nosso checklist de dez pontos.
1. Por que as transições informam mais que as estações
Uma linha de produção é uma fila. O material entra como tubo, passa por corte, solda, pintura, montagem e teste, e sai como máquina embalada. As estações são fixas: toda fábrica de equipamentos de academia tem baia de solda e área de montagem, e todas se parecem bastante. O que muda é a lógica da fila: quanto material existe entre estações, em que estado e para onde está indo.
Essa lógica é definida por um plano de produção e pelo layout físico do prédio. Não se monta em uma tarde, porque montá-la significaria mover várias toneladas de aço para posições que só fazem sentido se o trabalho já estiver fluindo por elas há semanas. É aí que está a assimetria que o comprador pode usar: tudo que é barato de encenar informa pouco, e tudo que é caro de encenar é justamente o que você quer ver.
Regra prática para a chamada: dedique dois terços da sua atenção aos vinte segundos seguintes ao fim de cada estação, não à estação.
2. Corte: o que as pontas do tubo dizem
Antes de olhar a máquina que corta, olhe o que ela produziu. Tubo cortado é a evidência bruta de todo o processo seguinte.
Peça à câmera para parar em uma pilha de peças cortadas. O que você está lendo:
- A face de corte. Corte de serra deixa face plana com marcas de ferramenta; corte a laser ou plasma deixa ranhura estreita e borda mais limpa. Qualquer um dos dois é legítimo. O que não é legítimo é uma pilha com ângulos muito diferentes: significa que o batente de medida não está sendo usado, e todo chassi desse lote terá de ser esquadrejado na marra durante a solda.
- Rebarbação. Procure uma estação de rebarbação, mesmo simples. Rebarba dentro do tubo vira defeito de pintura e ponto de ferrugem.
- Espessura de parede. Se a especificação diz 2,5 mm e o retalho parece chapa, peça que coloquem um paquímetro na frente da câmera. É um pedido normal e leva dez segundos. Um fornecedor que fica desconfortável aqui já disse alguma coisa.
- Retalhos e cavaco. Produção real gera pontas curtas e cavaco. Área de corte impecável, sem nenhum refugo, geralmente significa que varreram para a chamada, ou seja, que encenaram.
Transição a observar: a distância entre o corte e a baia de solda. Se o tubo cortado está ao lado da solda em carrinhos ou caixas, o trabalho flui em lotes. Se as duas áreas ficam em extremos opostos do prédio sem nada no meio, ou a planta está parada ou o tubo é movido à mão peça por peça; as duas hipóteses merecem pergunta.
3. Solda: o gabarito é a evidência
É a estação mais informativa do roteiro, e quase ninguém olha a parte certa.
Olhe o cordão por vinte segundos e você saberá se o soldador é competente. Olhe o gabarito por vinte segundos e você saberá se a fábrica produz aquele modelo repetidamente.
Um gabarito de solda — a estrutura de grampos e batentes que mantém os tubos na posição durante o ponteamento — é pesado, feito sob medida e específico para uma geometria. E, em planta real, é visivelmente usado: respingo nos batentes, marcas de queimado, calços, uma área gasta onde o operador aperta. Construir um gabarito convincente para um modelo que você não produz é caro e inútil, então gabaritos são a coisa mais difícil de falsificar com pouco tempo.
O que pedir para a câmera mostrar:
- Dois ou três gabaritos diferentes e para qual modelo é cada um. Uma fábrica que produz oito modelos tem gabaritos para esses oito; um escritório de trading mostrando o piso de outro não consegue explicar o rack.
- O cordão de uma junta de perto. Procure consistência, linha de pé limpa e ausência de esmerilhamento sobre a solda: esmerilhar um cordão costuma ser reparo.
- Respingo e limpeza. Um pouco de respingo é normal; spray antirespingo e martelo de escamação no posto indicam processo gerenciado, não improviso.
- Quem solda. Uma pessoa em uma bancada é demonstração; três ou quatro postos com pessoas diferentes em etapas diferentes é programação.
A pergunta que organiza a chamada: com a câmera na solda, pergunte «para qual modelo é este lote e quantas unidades?». Depois, dois minutos mais tarde e de outro ponto do piso, faça uma segunda pergunta sobre o mesmo lote. Quem está no fluxo produtivo responde as duas de forma coerente. Quem repassa de um escritório, ou lê um roteiro, não.
4. Pintura: a etapa invisível
Pintura a pó é onde o roteiro costuma ficar em silêncio, porque a parte interessante acontece antes da tinta e não se filma de forma atraente.
O pré-tratamento — fosfatização, jateamento ou lavagem ácida — é o que decide se o acabamento aguenta cinco anos em academia litorânea ou falha no primeiro arranhão. Peça para ver essa área mesmo sendo feia. Perguntas que valem:
- Existe etapa de fosfatização ou jateamento, ou a peça é pintada direto da bancada de solda?
- As peças penduram em linha, e os ganchos acumulam camada de tinta de lotes anteriores? Acúmulo forte nos ganchos é uma das melhores provas de operação contínua, porque leva meses para se formar.
- A temperatura do forno e a velocidade da linha são registradas em algum lugar, e podem mostrar o registro?
- Qual é a especificação de espessura de camada, e ela é medida ou presumida?
Transição a observar: deve haver peças recém-pintadas visíveis — penduradas, ainda mornas, com pontos de contato nus onde os ganchos tocaram. Área de pintura vazia ao lado de uma sala de máquinas prontas diz que aquelas máquinas foram pintadas em outro lugar.
5. Montagem: os caixotes dizem mais que as bancadas
Montagem é a etapa mais fácil de encenar, porque é a que parece trabalho em qualquer fotografia. Três detalhes atravessam isso.
Caixotes de fixadores. Área de montagem real tem caixotes abertos de parafusos, arruelas e porcas autotravantes, separados por medida, meio vazios e reabastecidos de uma caixa de estoque. Se todos os fixadores do prédio estão em sacos lacrados etiquetados com o modelo, você está vendo um kit para a foto, não uma linha rodando.
Ferramentas de torque. Parafusos de chassi e terminais de cabo têm torque especificado. Uma planta que monta equipamento de classe comercial deve ter torquímetros ou parafusadeiras pneumáticas pré-ajustadas em uso na bancada, não chave fixa. Peça para ver uma em uso e pergunte o ajuste.
Produto em processo. Máquinas meio montadas com cabos ainda não passados, uma pilha esperando peça que falta, uma unidade em cavalete com o console pendurado: é assim que a montagem se parece em qualquer momento. Uma fileira de unidades prontas e brilhantes sem nada no meio é showroom.
Transição a observar: para onde vão as máquinas prontas? Se vão direto para uma área de teste com fila, a planta testa tudo. Se vão direto para a embalagem sem estação de teste visível no caminho, pergunte onde se testa — e desconfie se a resposta for «sob pedido».
6. Teste: a estação que ninguém oferece
É a etapa a pedir pelo nome, porque é a que se pula em um roteiro preparado.
Em equipamento motorizado, teste de rodagem significa ligar a máquina, alinhar e tensionar a lona, percorrer velocidades e inclinações e conferir o console: minutos por unidade que não se fingem em um plano de dois segundos. Em equipamento de força, o teste é verificação de carga mais curso completo do mecanismo, e tensionamento de cabos nas unidades com placas de peso.
O que olhar nessa área:
- Um posto de teste energizado, com máquina em cima, rodando.
- Registro escrito com a data de hoje. Peça para aproximarem a folha da câmera. Modelo em branco não prova nada; folha preenchida com lançamentos de ontem prova que o posto é usado.
- Área de quarentena ou retrabalho. Planta sem nenhuma unidade reprovada é mais suspeita que uma com uma pilha pequena etiquetada, porque toda linha real gera algum retrabalho.
- Quem assina. Inspetor com nome e carimbo ou assinatura contra o lote é sistema; «a gente confere tudo» falado não é.
7. Embalagem: onde se decide o dano na entrega
A embalagem merece seus dois minutos, porque boa parte das reclamações do primeiro mês se decide aqui, não na oficina.
Peça à câmera para percorrer a área de embalagem e mostrar:
- A proteção realmente usada em uma unidade embalada: cantoneiras de espuma, filme stretch, cartão de borda e, em chassi pesado, caixa de madeira ou ripado.
- Estoque de embalagem a granel no prédio. Rolos de filme e pilhas de caixas em quantidade indicam embalagem regular; dois rolos em uma prateleira indicam embalagem ocasional.
- Marcação de embarque em uma caixa. Se as caixas levam marca de outro cliente ou outro consignatário, pergunte de quem é aquele embarque.
- Carregamento de contêiner, se houver algum em curso. Como as unidades são travadas e se há material de estiva diz como será a sua entrega.
8. Como conduzir os quinze minutos
A chamada funciona melhor como rota fixa do que como conversa. Envie isto antes, para ninguém improvisar:
- Um plano contínuo, caminhando para frente: corte, solda, pintura, montagem, teste, embalagem. Sem cortes, sem segunda câmera, sem passar para fotos.
- Duas paradas: uma em uma junta soldada para ver de perto, outra na área de embalagem para ver como uma máquina pronta é protegida.
- Segurar vinte segundos em cada área intermediária. É ali que está o que você realmente avalia.
- Responder três perguntas no piso: qual modelo é este lote, quantas unidades, quem confere antes de embalar.
- Gravar a chamada com o acordo deles e anotar a hora do relógio no início.
Quinze minutos bastam. Uma planta não precisa de preparação para caminhar o próprio piso, e é por isso que «sem preparação» é a forma mais justa de fazer o pedido — e por isso um fornecedor que pede três dias para se preparar já respondeu uma pergunta que você não fez.
9. Seis sinais de que o roteiro foi encenado
- A rota começa e termina na mesma sala de reunião.
- O galpão está em silêncio, sem ruído de máquina em ponto algum.
- O guia não sai de um corredor definido.
- Perguntas sobre o lote atual são respondidas por alguém fora da câmera.
- «O sinal aqui é ruim» exatamente na transição que você pediu para ver.
- Unidades prontas em fila arrumada, sem produto em processo em nenhum ponto da rota.
Nenhum item prova nada sozinho. Dois juntos significam que o depósito é prematuro.
10. Depois da chamada: três verificações cruzadas
Um vídeo é evidência só se puder ser amarrado a um lugar e a um fornecedor. Três checagens fecham o ciclo:
- Localização e placa — peça compartilhamento de localização ao vivo durante a chamada e que filmem a placa do portão com a rua visível. Se a localização não bate com o endereço do orçamento, esse é o achado.
- Consistência de modelos — as máquinas no piso devem ser os modelos que estão te cotando, não outra família com logo conhecido.
- Consistência documental — o nome da entidade na licença comercial e a conta bancária devem coincidir com o nome do orçamento. Divergência aqui transforma toda a demais evidência em pergunta aberta.
Leitura relacionada: o checklist de 10 pontos para auditar uma fábrica antes do depósito · esteiras comerciais, semi-comerciais e residenciais · garantia de equipamentos de academia: estrutura, motor, peças e mão de obra.
Se quiser percorrer esta rota na nossa planta, envie uma janela de horário e marcamos uma chamada ao vivo: corte, solda, pintura, montagem, teste e embalagem em um único plano contínuo, com os gabaritos, o produto em processo e o registro da bancada de teste como estão naquele dia, não como ficam depois de um dia de preparação.