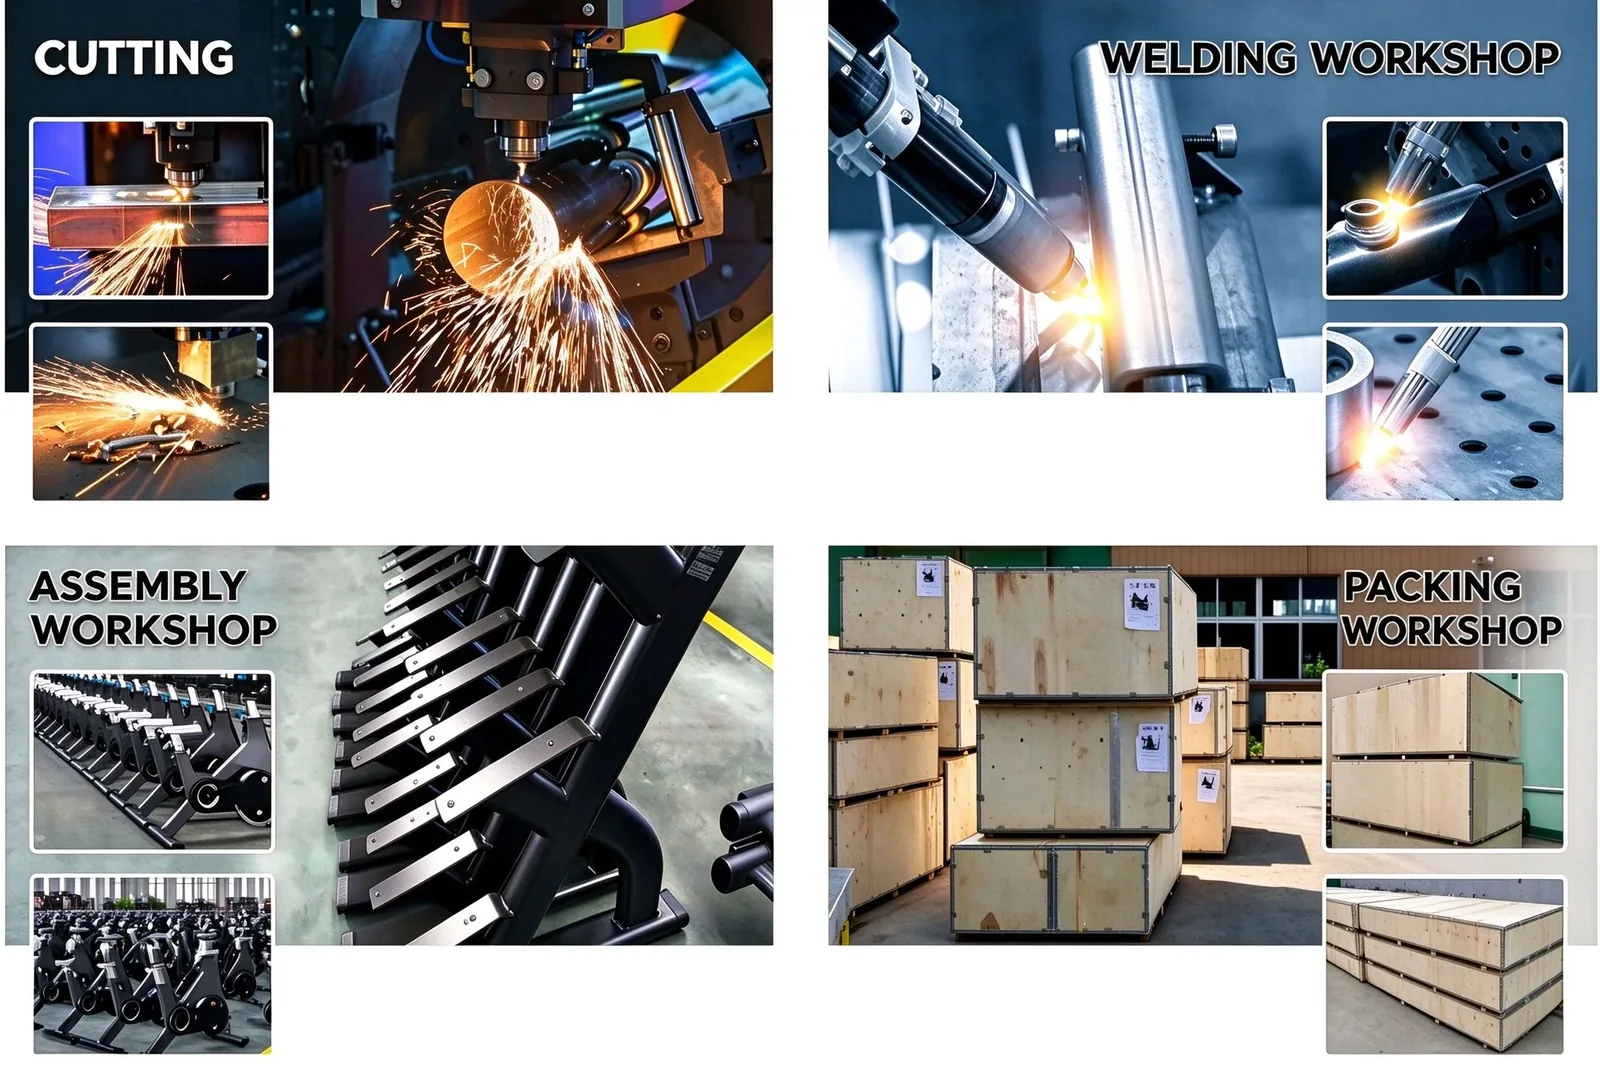
La mayoría de los compradores que piden un video de fábrica revisan dos cosas: si hay máquinas de verdad y si el piso está limpio. Son las dos cosas más fáciles de arreglar del mundo. Una oficina comercial puede pedir prestado un taller una tarde, ordenarlo, alinear unidades terminadas y producir un video que pasa cualquier prueba superficial.
Las partes de una planta que resisten ese tratamiento no son las máquinas ni el piso. Son los huecos: la fila de tubos cortados esperando en la bahía de soldadura, los utillajes que mantienen un chasis a escuadra mientras se puntea, los cajones de tornillería separada por medida, la hoja de registro del banco de pruebas que se llenó esta mañana. Nada de eso es fotogénico, y exactamente por eso vale la pena mirarlo.
Esta es una guía estación por estación para una llamada en vivo de quince minutos, ordenada alrededor de los cinco procesos y, más importante, de las cuatro transiciones entre ellos. Asume que ya decidiste pedir la llamada; el razonamiento detrás de esa decisión está en nuestra lista de verificación de diez puntos.
1. Por qué las transiciones informan más que las estaciones
Una línea de producción es una cola. El material entra como tubo, pasa por corte, soldadura, pintura, montaje y prueba, y sale como máquina embalada. Las estaciones son fijas: toda fábrica de equipos de gimnasio tiene bahía de soldadura y área de montaje, y todas se parecen bastante. Lo que cambia es la lógica de la cola: cuánto material hay entre estaciones, en qué estado y hacia dónde se mueve.
Esa lógica la fija un plan de producción y la distribución física del edificio. No se monta en una tarde, porque montarla significaría mover varias toneladas de acero a posiciones que solo tienen sentido si el trabajo lleva semanas fluyendo por ellas. Ahí está la asimetría que el comprador puede aprovechar: todo lo barato de escenificar informa poco, y todo lo caro de escenificar es justo lo que quieres ver.
Regla práctica para la llamada: dedica dos tercios de tu atención a los veinte segundos posteriores al final de cada estación, no a la estación.
2. Corte: qué dicen los extremos del tubo
Antes de mirar la máquina que corta, mira lo que produjo. El tubo cortado es la evidencia cruda de todo el proceso posterior.
Pide a la cámara que se detenga en una pila de piezas cortadas. Lo que estás leyendo:
- La cara de corte. Un corte de sierra deja cara plana con marcas de herramienta; un corte láser o plasma deja ranura estrecha y borde más limpio. Cualquiera de los dos es legítimo. Lo que no es legítimo es una pila con ángulos muy distintos: significa que no se usa el tope de medida, y cada chasis de ese lote tendrá que escuadrarse a golpe durante la soldadura.
- Desbarbado. Busca una estación de desbarbado, aunque sea sencilla. La rebaba dentro de un tubo se convierte en defecto de pintura y en punto de óxido.
- Espesor de pared. Si la especificación dice 2,5 mm y el recorte parece chapa, pide que pongan un calibre delante de la cámara. Es una petición normal y toma diez segundos. Un proveedor que se incomoda aquí ya te dijo algo.
- Recortes y viruta. La producción real genera puntas cortas y viruta. Un área de corte impecable sin ningún desperdicio suele significar que se barrió para la llamada, es decir, que se escenificó.
Transición a observar: la distancia entre el área de corte y la bahía de soldadura. Si el tubo cortado está junto a la soldadura en carros o canastas, el trabajo fluye por lotes. Si las dos áreas están en extremos opuestos del edificio sin nada en medio, o la planta está parada o el tubo se mueve a mano pieza por pieza; ambas cosas merecen una pregunta.
3. Soldadura: el utillaje es la evidencia
Es la estación más informativa del recorrido, y casi nadie mira la parte correcta.
Mira el cordón veinte segundos y sabrás si el soldador es competente. Mira el utillaje veinte segundos y sabrás si la fábrica produce ese modelo de forma repetida.
Un utillaje de soldadura —el armazón de abrazaderas y topes que sostiene los tubos mientras se puntean— es pesado, hecho a propósito y específico para una geometría. Y en una planta real está visiblemente usado: salpicadura en los topes, marcas de quemadura, calzos, una zona gastada donde aprieta el operario. Construir un utillaje convincente para un modelo que no produces es caro e inútil, así que los utillajes son lo más difícil de falsificar con poco tiempo.
Qué pedir que muestre la cámara:
- Dos o tres utillajes distintos y para qué modelo es cada uno. Una fábrica que produce ocho modelos tiene utillajes para esos ocho; una mesa comercial mostrando el piso de otro no puede explicar el rack.
- El cordón de una unión de cerca. Busca consistencia, línea de pie limpia y ausencia de amolado sobre la soldadura: amolar un cordón suele ser una reparación.
- Salpicadura y limpieza. Algo de salpicadura es normal; el aerosol antiadherente y el martillo de descascarar en el puesto indican proceso gestionado, no improvisación.
- Quién suelda. Una persona en un banco es una demostración; tres o cuatro puestos con gente distinta en etapas distintas es un plan de producción.
La pregunta que ordena la llamada: con la cámara en soldadura, pregunta «¿para qué modelo es este lote y cuántas unidades?». Luego, dos minutos después y desde otra zona, haz una segunda pregunta sobre el mismo lote. Quien está en el flujo productivo responde ambas de forma coherente. Quien transmite desde una oficina, o lee un guion, no.
4. Pintura: la etapa invisible
El recubrimiento en polvo es donde el recorrido suele quedarse en silencio, porque la parte interesante ocurre antes de la pintura y no se puede filmar de forma atractiva.
El pretratamiento —fosfatado, granallado o lavado ácido— es lo que decide si el acabado aguanta cinco años en un gimnasio costero o falla al primer rasguño. Pide ver esa zona aunque sea fea. Preguntas que valen:
- ¿Hay etapa de fosfatado o granallado, o la pieza se pinta directamente desde el banco de soldadura?
- ¿Las piezas cuelgan de una línea y los ganchos acumulan recubrimiento de lotes anteriores? La acumulación fuerte en ganchos es una de las mejores pruebas de operación continua, porque tarda meses en formarse.
- ¿Se registra la temperatura del horno y la velocidad de línea en algún sitio, y pueden mostrar el registro?
- ¿Cuál es la especificación de espesor de recubrimiento y se mide o se supone?
Transición a observar: debería haber piezas recién pintadas visibles: colgadas, todavía tibias, con puntos de contacto desnudos donde tocaron los ganchos. Un área de pintura vacía junto a una sala de máquinas terminadas te dice que esas máquinas se pintaron en otro sitio.
5. Montaje: los cajones dicen más que los bancos
El montaje es la etapa más fácil de escenificar, porque es la que parece trabajo en cualquier fotografía. Tres detalles lo atraviesan.
Cajones de tornillería. Un área de montaje real tiene cajones abiertos de pernos, arandelas y tuercas autoblocantes, separados por medida, medio vacíos y rellenados desde una caja de stock. Si toda la tornillería del edificio está en bolsas selladas etiquetadas con el modelo, estás viendo un kit para la foto, no una línea en marcha.
Herramientas de par. Los pernos de chasis y las terminaciones de cable tienen par especificado. Una planta que monta equipos de clase comercial debe tener llaves dinamométricas o atornilladores neumáticos preajustados en el banco, no una llave fija. Pide ver uno en uso y pregunta el ajuste.
Producto en proceso. Máquinas a medio montar con cables sin pasar, una pila esperando una pieza que falta, una unidad en caballete con la consola colgando: así se ve el montaje en cualquier momento dado. Una fila de unidades terminadas y relucientes sin nada en medio es una sala de exposición.
Transición a observar: ¿a dónde van las máquinas terminadas? Si van directo a un área de prueba con cola, la planta prueba todo. Si van directo al embalaje sin estación de prueba visible en el camino, pregunta dónde se prueba, y desconfía si la respuesta es «a pedido».
6. Pruebas: la estación que nadie ofrece
Esta es la etapa que hay que pedir por su nombre, porque es la que se salta en un recorrido preparado.
En equipos motorizados, una prueba de rodaje significa encender la máquina, centrar y tensar la banda, recorrer velocidades e inclinaciones y comprobar la consola: minutos por unidad que no se pueden fingir en un plano de dos segundos. En equipos de fuerza, la prueba es una verificación de carga más un recorrido completo del mecanismo, y el tensado de cables en las unidades con placas de peso.
Qué mirar en esa zona:
- Un puesto de prueba alimentado, con una máquina encima, en marcha.
- Un registro escrito con la fecha de hoy. Pide que acerquen la hoja a la cámara. Una plantilla en blanco no prueba nada; una hoja llena con entradas de ayer prueba que la estación se usa.
- Un área de cuarentena o retrabajo. Una planta sin ninguna unidad fallada es más sospechosa que una con un montón pequeño etiquetado, porque toda línea real genera algo de retrabajo.
- Quién firma. Un inspector con nombre y sello o firma contra el lote es un sistema; un «lo revisamos todo» verbal no lo es.
7. Embalaje: donde se decide el daño en la entrega
El embalaje merece sus dos minutos, porque buena parte de los reclamos del primer mes se deciden aquí, no en el taller.
Pide a la cámara recorrer el área de embalaje y mostrar:
- La protección realmente usada en una unidad embalada: esquineros de espuma, film estirable, cartón de borde y, en chasis pesados, caja de madera o listones.
- Stock de embalaje a granel en el edificio. Rollos de film y pilas de cajas en cantidad indican embalaje habitual; dos rollos en un estante indican embalaje ocasional.
- Marcas de envío en una caja. Si las cajas llevan la marca de otro cliente o otro consignatario, pregunta de quién es ese embarque.
- Carga de contenedor, si hay alguna en curso. Cómo se traban las unidades y si se usa material de estiba te dice cómo será tu propia entrega.
8. Cómo conducir los quince minutos
La llamada funciona mejor como ruta fija que como conversación. Envía esto antes, para que nadie improvise:
- Un plano continuo, caminando hacia adelante: corte, soldadura, pintura, montaje, pruebas, embalaje. Sin cortes, sin segunda cámara, sin pasar a fotos fijas.
- Dos paradas: una en una unión soldada para ver de cerca, otra en el área de embalaje para ver cómo se protege una máquina terminada.
- Mantener veinte segundos en cada zona intermedia. Ahí está lo que realmente estás evaluando.
- Responder tres preguntas en el piso: qué modelo es este lote, cuántas unidades, quién lo revisa antes de embalar.
- Grabar la llamada con su acuerdo y anotar la hora del reloj al inicio.
Quince minutos alcanzan. Una planta no necesita preparación para caminar su propio piso, y por eso «sin preparación» es la forma más justa de plantear la petición, y por eso un proveedor que pide tres días para prepararse ya respondió una pregunta que no hiciste.
9. Seis señales de que el recorrido fue montado
- La ruta empieza y termina en la misma sala de reuniones.
- El taller está en silencio, sin ruido de máquinas en ningún punto.
- El guía no sale de un pasillo definido.
- Las preguntas sobre el lote actual las responde alguien fuera de cámara.
- «Aquí no hay señal» justo en la transición que pediste ver.
- Unidades terminadas en fila ordenada sin producto en proceso en todo el recorrido.
Ninguna prueba nada por sí sola. Dos juntas significan que el depósito es prematuro.
10. Después de la llamada: tres verificaciones cruzadas
Un video es evidencia solo si se puede atar a un lugar y a un proveedor. Tres comprobaciones cierran el círculo:
- Ubicación y letrero: pide compartir ubicación en vivo durante la llamada y que filmen el letrero de la entrada con la calle visible. Si la ubicación no coincide con la dirección del presupuesto, ese es el hallazgo.
- Coherencia de modelos: las máquinas en el piso deben ser los modelos que te cotizan, no otra familia con un logo conocido.
- Coherencia documental: el nombre de la entidad en la licencia comercial y la cuenta bancaria deben coincidir con el nombre del presupuesto. Una discrepancia aquí convierte toda la demás evidencia en pregunta abierta.
Lectura relacionada: la lista de 10 puntos para auditar una fábrica antes del depósito · cintas comerciales, semi-comerciales y domésticas · garantía de equipos de gimnasio: estructura, motor, piezas y mano de obra.
Si quieres recorrer esta ruta en nuestra planta, envíanos una franja horaria y coordinamos una llamada en vivo: corte, soldadura, pintura, montaje, pruebas y embalaje en un solo plano continuo, con los utillajes, el producto en proceso y el registro del banco de pruebas tal como están ese día, no como se ven después de un día de preparación.